 0086-15068518279 (Trung Quốc)/001-5416026691 (tiếng Anh)


 En
một là gì Máy mài trụ CNC
Máy mài hình trụ CNC là một công cụ cắt kim loại giúp loại bỏ một lớp vật liệu mỏng khỏi bề mặt bên ngoài hoặc bên trong của phôi tròn bằng cách sử dụng bánh mài quay, trong khi bộ phận đó tự quay giữa các tâm hoặc trong mâm cặp. Các chữ cái CNC là viết tắt của điều khiển số máy tính, nghĩa là đầu bánh xe, bàn làm việc và trục tiến dao đều di chuyển theo hướng dẫn của chương trình thay vì tay quay thủ công. Kết quả là một trục, con lăn, chốt hoặc trục xoay có dung sai đường kính có thể đạt tới mức micron một chữ số và bề mặt hoàn thiện mịn hơn nhiều so với việc tiện hoặc phay có thể tự tạo ra.
Về mặt thực tế, máy này là trạm hoàn thiện sau khi tiện hoặc đông cứng. Trục đầu tiên được gia công thô trên máy tiện, sau đó được xử lý nhiệt để tăng độ cứng và cuối cùng được gửi đến Máy mài trụ CNC để đưa đường kính và độ tròn trở lại con số chặt chẽ mà bản vẽ yêu cầu. Các cổ trục khuỷu ô tô, thanh xi lanh thủy lực, trục máy công cụ và ổ trục hầu như đều là công việc mài vì chỉ quay một mình không thể giữ được độ tròn hoặc độ hoàn thiện bề mặt mà các bộ phận này cần một khi chúng đã cứng lại.
Quá trình mài hoạt động như thế nào bên trong máy
Bốn chuyển động chạy cùng lúc khi một chu kỳ bắt đầu và việc hiểu chúng sẽ giải thích tại sao máy có thể có dung sai tốt như vậy.
1
Vòng quay bánh xe - trục chính của bánh mài quay với tốc độ ngoại vi cố định, thường từ 35 đến 45 mét/giây trên các máy được đề cập ở phần sau của bài viết này, do đó các hạt mài mòn cắt ở tốc độ không đổi bất kể đường kính phôi.
2
Xoay phôi - bộ phận quay chậm giữa các tâm hoặc trong mâm cặp ụ trước, thường từ vài chục đến vài trăm vòng/phút, do đó mọi điểm trên bề mặt đều quay qua bánh xe nhiều lần.
3
Duyệt bảng - bàn làm việc trượt bộ phận qua lại dọc theo mặt bánh xe đối với trục dài hoặc giữ cố định để mài chìm vai hoặc rãnh ngắn trong một lần.
4
Kiểm soát nguồn cấp dữ liệu - vít bi điều khiển bằng servo đẩy đầu bánh xe về phía bộ phận theo các bước nhỏ tới 0,001mm, điều này cho phép máy CNC giữ được các đường kính mà máy mài thủ công không thể lặp lại một cách đáng tin cậy.
Quá trình hoàn thiện thường diễn ra sau một quá trình vượt qua thô với tốc độ tiến dao nặng hơn, sau đó là giai đoạn đánh lửa trong đó bánh xe thực hiện một số lần vượt qua với tốc độ tiến dao bổ sung bằng 0 để cho máy đàn hồi trở lại và loại bỏ bất kỳ vật liệu còn sót lại nào. Trình tự này được ghi một lần vào chương trình CNC và lặp lại trên mọi bộ phận, đó là lý do tại sao việc mài các lô trục giống hệt nhau lại ổn định hơn nhiều so với các bộ phận được gia công bằng tay.
Các thành phần cấu trúc chính và tại sao chúng quan trọng
Năm hệ thống con quyết định độ chính xác và độ bền của máy mài qua nhiều năm sản xuất. Người mua so sánh các máy nên xem xét từng máy một cách riêng biệt thay vì chỉ đánh giá một máy qua thẻ giá của nó.
Đúc giường và đế
Giường là một cấu trúc gang nguyên khối đã được lão hóa và giảm ứng suất trước khi gia công lần cuối, do đó, giường không bị cong vênh khi hấp thụ lực cắt và sự thay đổi nhiệt độ xưởng qua nhiều năm sử dụng. Vật đúc nặng hơn, có gân tốt giúp giảm độ rung tốt hơn và độ rung là kẻ thù lớn nhất của lớp hoàn thiện bề mặt mịn.
Trục chính đầu bánh xe
Trục chính mang bánh mài và có thể sử dụng ổ lăn hoặc ổ trục màng dầu thủy động và thủy tĩnh. Trục quay màng dầu chạy mát hơn khi cắt nặng liên tục và giữ độ chính xác quay lâu hơn, đó là lý do tại sao các mô hình có độ chính xác cao hơn trong bảng so sánh bên dưới đưa ra tốc độ bánh xe được tăng cường là 45 mét/giây trên tùy chọn trục xoay áp suất động và tĩnh.
Thanh dẫn hướng tuyến tính và vít bi
Dẫn hướng tuyến tính chính xác kết hợp với vít bi nạp sẵn được điều khiển bởi động cơ servo có giá trị tuyệt đối sẽ loại bỏ phản ứng ngược cản trở các thiết kế đường trượt cũ hơn, mang lại bước tiến dao có thể lập trình tối thiểu khoảng 0,001 mm trên các máy được tham chiếu trong bài viết này.
Đầu và đuôi
Chiều cao tâm trực tiếp giới hạn đường kính lớn nhất mà trục có thể quay mà không chạm vào bệ, đó là lý do tại sao các nhà sản xuất trích dẫn chiều cao tâm là thông số kỹ thuật cốt lõi chứ không phải là suy nghĩ lại. Lông đuôi ụ tạo ra áp suất trung tâm ổn định để trục thanh mảnh không bị rung hoặc uốn cong dưới lực mài.
Phần mềm đàm thoại và điều khiển CNC
Giao diện mài đàm thoại cho phép người vận hành nhập đường kính, chiều dài mục tiêu và lượng loại bỏ phôi trên một màn hình trống thay vì viết mã G bằng tay, giúp rút ngắn thời gian thiết lập cho các cửa hàng chạy nhiều lô nhỏ khác nhau thay vì lặp lại một bộ phận trong nhiều tháng.
So sánh thông số kỹ thuật dòng MK và MAK
Bảng dưới đây liệt kê bảy cấu hình phổ biến từ dòng sản phẩm dòng MK và MAK đang hoạt động để các con số có thể được so sánh cạnh nhau thay vì đọc từng bảng dữ liệu một. Tất cả các số liệu là thông số kỹ thuật do nhà sản xuất công bố cho từng model.
| người mẫu | Đường kính được nối đất | Chiều dài tối đa được nối đất | Chiều cao trung tâm | Kích thước bánh xe OD x W x ID | Tổng công suất động cơ |
|---|---|---|---|---|---|
| MK1350B | Tối đa 500mm | 1500/2000/3000/4000mm | 270mm | Phi750x75xPhi305mm | 20,63kW |
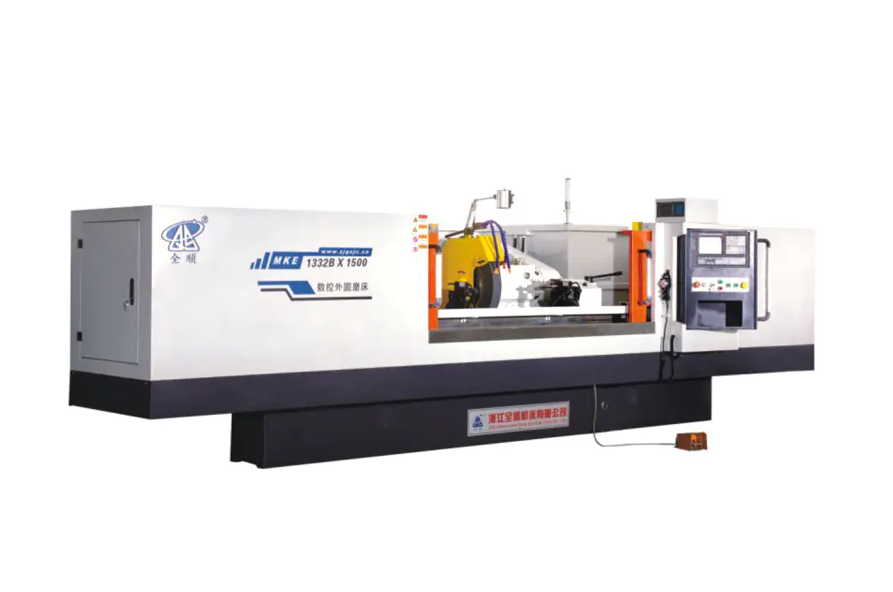
| MK1332B | Phi8 đến Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21,475 đến 33,075kW |
| MKE1332B | Phi8 đến Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21,475 đến 33,075kW |
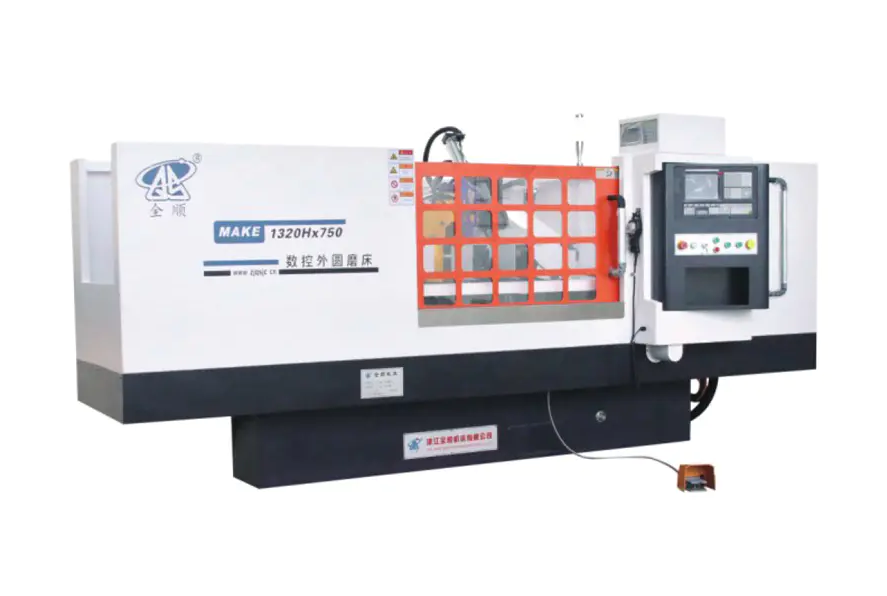
| MAK1320H | Phi8 đến Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10,825kW |
| MAKE1320H | Phi8 đến Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10,825kW |
| MK1320H | Phi8 đến Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10,825kW |
| MKE1320H | Phi8 đến Phi200mm | 500 / 800mm | 135mm | Phi400x50xPhi203mm | 10,825kW |
Tốc độ ngoại vi của bánh xe nằm ở 38 mét mỗi giây trên toàn bộ phạm vi , tăng lên 45 mét mỗi giây khi lắp trục chính áp suất động và tĩnh, đồng thời trọng lượng phôi tối đa dao động từ 50kg trên dòng H nhỏ gọn đến 1000kg trên MK1350B. Đọc bảng này cùng với bản vẽ bộ phận trước mặt bạn là cách nhanh nhất để đưa vào danh sách rút gọn một mô hình, vì phạm vi đường kính và chiều dài giữa các tâm sẽ loại trừ hầu hết các tùy chọn trước khi đưa ra quyết định về loại công suất hoặc trục chính.
Khớp mô hình với kích thước phôi và khối lượng lô của bạn
Ba câu hỏi thu hẹp bảy mô hình xuống còn một hoặc hai lựa chọn thực tế trước khi yêu cầu báo giá.
- Đường kính lớn nhất và chiều dài dài nhất trong họ bộ phận là bao nhiêu. Cửa hàng mài chốt nhỏ và trục ngắn có đường kính dưới 200mm và chiều dài 800mm phù hợp thoải mái trên MK1320H, MKE1320H, MAK1320H hoặc MAKE1320H, trong khi trục có đường kính lên tới 320mm và dài 3000mm dành cho MK1332B hoặc MKE1332B, và bất cứ thứ gì có đường kính gần 500mm và dài 4000mm đều cần có MK1350B.
- Phần nặng nhất là bao nhiêu. Chiều cao tâm và khả năng chịu tải đều theo dõi trọng lượng phôi, do đó, phôi trục khuỷu 900kg không có nghĩa vụ phải được chất lên máy có trọng lượng định mức 150kg, ngay cả khi đường kính phù hợp về mặt kỹ thuật.
- Việc loại bỏ hàng hóa có nhẹ nhàng và lặp đi lặp lại hay nặng nề và không nhất quán. Các phôi được rèn hoặc đúc có phôi không đồng đều được hưởng lợi từ công suất động cơ bổ sung và đường kính bánh xe lớn hơn của MK1332B và MK1350B, trong khi phôi thanh tiện trước có dung lượng mài nhỏ, đều sẽ hoạt động hiệu quả trên các máy dòng H có công suất thấp hơn.
Một quy tắc đơn giản mà nhiều nhà quy hoạch cửa hàng sử dụng là xác định kích thước máy theo bộ phận lớn nhất dự kiến trong vòng ba đến năm năm tới thay vì chỉ bộ phận trước mặt họ ngày nay, vì máy mài là tài sản có tuổi thọ cao và việc nâng cấp chiều cao trung tâm hoặc chiều dài giường sau này hiếm khi thực tế.
Các ngành và bộ phận phụ thuộc vào thiết bị này
Nghiền hình trụ xuất hiện ở bất cứ nơi nào một bộ phận tròn phải kết hợp với một bộ phận tròn khác dọc theo một khớp nối có dung sai chặt chẽ, do đó danh sách ứng dụng vượt xa một ngành công nghiệp duy nhất.
| Công nghiệp | Bộ phận điển hình Mặt đất | Mục tiêu dung sai điển hình |
|---|---|---|
| Phụ tùng ô tô và động cơ | Nhật ký trục khuỷu và trục cam, trục hộp số, chốt piston | 0,005mm đến 0,01mm |
| Linh kiện thủy lực và khí nén | Thanh xi lanh, pít tông, ống van | 0,005mm đến 0,02mm |
| Sản xuất vòng bi | Vòng bi trong và ngoài, chốt lăn | 0,002mm đến 0,008mm |
| Xây dựng máy công cụ | Trục xoay, vít me chính xác, trục dẫn hướng | 0,003mm đến 0,01mm |
| Máy dệt và in ấn | Con lăn, trục truyền động, xi lanh in | 0,01mm đến 0,02mm |
Công việc cuộn và trụ dài, chẳng hạn như con lăn in hoặc trục truyền động dệt, chính xác là danh mục thúc đẩy các cửa hàng hướng tới các tùy chọn giường dài hơn trong phạm vi MK1332B và MK1350B, vì chiều dài giường giữa các tâm thay vì đường kính thường là thông số giới hạn cho các bộ phận này.
Lựa chọn bánh mài và các thông số cắt
Việc lựa chọn bánh xe ảnh hưởng đến độ hoàn thiện bề mặt và thời gian chu kỳ giống như bản thân máy, do đó, việc kết hợp chất mài mòn phù hợp với tốc độ tiến dao phù hợp cũng quan trọng như việc chọn đúng kiểu máy.
Loại mài mòn theo vật liệu
- Bánh xe oxit nhôm phù hợp với trục thép cacbon và thép hợp kim, đáp ứng phần lớn công việc mài ô tô và kỹ thuật nói chung.
- Bánh xe boron nitrit khối phù hợp với thép cứng trên 55 HRC và giữ hình dạng của chúng lâu hơn nhiều so với vật liệu mài mòn thông thường trong quá trình sản xuất lặp lại.
- Bánh xe cacbua silic phù hợp với gang, đồng và các vật liệu kim loại màu hoặc giòn khác, nơi oxit nhôm sẽ nhanh chóng bị đóng băng.
Thông số cắt điển hình
Quá trình mài thô thường loại bỏ 0,02mm đến 0,05mm vật liệu xuyên tâm trên mỗi lần vượt qua ở tốc độ bàn phù hợp với chiều rộng bánh xe, tiếp theo là lần vượt qua hoàn thiện ở mức 0,005mm đến 0,01mm mỗi lần vượt qua và giai đoạn đánh lửa gồm hai đến bốn lần vượt qua mà không cần tiến dao bổ sung. Dòng nước làm mát, thường là chất lỏng mài hòa tan trong nước, cần liên tục đến vùng tiếp xúc với bánh xe và bộ phận, vì sự tích tụ nhiệt trong vùng tiếp xúc nhỏ này là nguyên nhân gây ra hiện tượng cháy mài và ứng suất dư trên bộ phận hoàn thiện.
Chăm sóc hàng ngày và bảo trì phòng ngừa
Thói quen nhất quán hàng ngày giúp máy mài giữ được độ chính xác được đánh giá trong nhiều năm thay vì vượt quá mức cho phép trong vòng vài tháng.
| Khoảng thời gian | Nhiệm vụ |
|---|---|
| Mỗi ca | Kiểm tra mức và lưu lượng chất làm mát, lau sạch các thanh dẫn hướng, kiểm tra bánh xe xem có bị sứt mẻ hoặc kính không |
| hàng tuần | Sửa chữa bánh mài, làm sạch bộ lọc nước làm mát hoặc bộ tách từ, kiểm tra mức dầu bôi trơn |
| hàng tháng | Kiểm tra nhiệt độ chạy trục chính, kiểm tra vít bi và dẫn hướng tuyến tính để chơi, xác minh căn chỉnh tâm |
| Hàng quý | Làm sạch toàn bộ bể làm mát, kiểm tra áp suất lông đuôi ụ, chạy kiểm tra độ chính xác hình học bằng thanh kiểm tra |
Tình trạng chất làm mát đáng được quan tâm đặc biệt, vì chất làm mát bị bẩn hoặc cạn kiệt là nguyên nhân gốc rễ phổ biến nhất dẫn đến độ hoàn thiện bề mặt kém và bánh xe bị mòn sớm, tuy nhiên đây cũng là hạng mục sửa chữa rẻ nhất trong danh sách này.
Các lỗi mài thường gặp và cách khắc phục thực tế
| triệu chứng | Nguyên nhân có thể xảy ra | Đề xuất sửa lỗi |
|---|---|---|
| Sự đổi màu xanh hoặc nâu trên bề mặt | Đốt cháy do nhiệt độ quá cao | Giảm tốc độ tiến dao, tăng lưu lượng nước làm mát, mài mòn bánh xe |
| Những vết gợn sóng dọc theo chiều dài | Mất cân bằng trục chính hoặc hỗ trợ ụ sau lỏng lẻo | Cân bằng lại bánh xe, kiểm tra áp suất trung tâm, kiểm tra độ mòn ổ trục |
| Đường kính giảm dần dọc theo chiều dài bộ phận | Các trung tâm bị lệch hoặc lông đuôi ụ bị mòn | Kiểm tra lại căn chỉnh trung tâm bằng chỉ báo kiểm tra, bảo dưỡng ụ sau |
| Bề mặt trông thô ráp hoặc xỉn màu | Mặt bánh xe tráng men hoặc chịu tải | Chỉnh sửa bánh xe thường xuyên hơn, xác nhận cấp độ mài mòn phù hợp với vật liệu |
Đánh giá chi phí, sản lượng và thời gian hoàn vốn
Giá mua chỉ là một phần của bức tranh chi phí sở hữu. Một đánh giá thực tế cần cân nhắc ít nhất bốn yếu tố cùng nhau.
- Thời gian chu kỳ cho mỗi phần , điều này phụ thuộc vào tốc độ bánh xe, kích thước bước tiến dao và mức độ của quy trình được tự động hóa so với tải thủ công.
- Tiêu thụ điện năng , trong đó tổng công suất động cơ trong bảng thông số kỹ thuật là điểm khởi đầu để ước tính chi phí điện cho mỗi ca.
- Vật tư tiêu hao cho bánh xe và chất làm mát , tỷ lệ với đường kính bánh xe và mức độ mạnh mẽ của các đường chuyền thô sẽ loại bỏ phôi.
- Tỷ lệ phế liệu và làm lại , hệ thống tiến dao CNC lặp lại có xu hướng thấp hơn so với mài thủ công, trực tiếp cải thiện năng suất hiệu quả.
Các cửa hàng chạy hỗn hợp bộ phận hẹp với khối lượng lớn thường phục hồi chi phí máy nhanh nhất nhờ tăng thời gian chu kỳ, trong khi các cửa hàng chạy nhiều lô nhỏ khác nhau sẽ thu hồi chi phí chủ yếu nhờ giảm thời gian thiết lập từ lập trình hội thoại và ít bộ phận bị loại bỏ hơn trong quá trình thiết lập sản phẩm đầu tiên.
Câu hỏi thường gặp
Máy mài trụ CNC có thể đạt được dung sai bao nhiêu?
Hầu hết các máy mài hình trụ CNC công nghiệp đều có dung sai đường kính từ 0,005mm đến 0,02mm trong sản xuất thông thường và các máy được trang bị trục xoay áp suất động và tĩnh kết hợp với đo trong quá trình có thể đạt được độ lặp lại micron một chữ số trên ổ trục hoặc trục chính quan trọng.
Sự khác biệt giữa cách đặt tên mô hình MK và MAK là gì.
Trong dòng sản phẩm này, tiền tố MK biểu thị cấu hình mài trụ CNC tiêu chuẩn trong khi tiền tố MAK biểu thị cấu hình nhỏ gọn được chế tạo cho trục ngắn hơn, đường kính nhỏ hơn và chữ E được thêm vào trong mã mẫu như MKE hoặc MAKE thường biểu thị tùy chọn điều khiển hoặc truyền động nâng cao trên cùng một máy cơ bản đó.
Bao lâu thì nên mài mòn bánh mài.
Tần suất mài phụ thuộc vào độ cứng của vật liệu và tốc độ loại bỏ phôi, nhưng điểm khởi đầu thực tế cho hầu hết các công việc thép là mài trước mỗi lần hoàn thiện trên các đường kính tới hạn và tối thiểu một lần mỗi ca đối với các hoạt động sản xuất chung, điều chỉnh sớm hơn nếu độ hoàn thiện bề mặt hoặc âm thanh chu kỳ thay đổi đáng kể.
Một máy có thể mài được cả trục ngắn và trục dài.
Có, với điều kiện chiều dài giữa các tâm nằm trong định mức bệ máy, đó là lý do tại sao các mẫu như MK1332B được cung cấp năm chiều dài bệ máy khác nhau từ 500mm đến 3000mm trên cùng một máy cơ sở, cho phép cửa hàng điều chỉnh chiều dài bệ máy với phạm vi bộ phận điển hình của nó mà không phải trả tiền cho việc di chuyển không sử dụng.
Giới hạn trọng lượng phôi nào áp dụng cho các mẫu nhỏ hơn.
Dòng 1320H nhỏ gọn trong bảng so sánh được định mức cho trọng lượng phôi tối đa là 50kg, trong khi dòng MK1332B và MKE1332B tầm trung có trọng lượng lên tới 150kg và dòng MK1350B lớn hơn được định mức cho các bộ phận lên đến 1000kg, do đó, việc kết hợp trọng lượng bộ phận với đúng mẫu sẽ bảo vệ cả độ chính xác tâm và tuổi thọ vòng bi.
Tốc độ ngoại vi của bánh xe cao hơn luôn có nghĩa là thời gian chu kỳ nhanh hơn.
Không trực tiếp. Tốc độ ngoại vi cao hơn chẳng hạn như tùy chọn 45 mét/giây có sẵn với trục xoay áp suất động và tĩnh chủ yếu cải thiện tính đồng nhất của lớp hoàn thiện bề mặt và tuổi thọ của bánh xe ở tốc độ loại bỏ phôi nhất định, trong khi thời gian chu kỳ thực tế cũng phụ thuộc vào bước tiến dao, tốc độ di chuyển ngang của bàn và lượng phôi mà đường chuyền thô loại bỏ.


