 0086-15068518279 (Trung Quốc)/001-5416026691 (tiếng Anh)


 En
Trả lời trực tiếp
A máy mài hoạt động bằng cách quay một bánh xe mài mòn ở tốc độ cao so với phôi để loại bỏ vật liệu thông qua sự mài mòn, định hình bề mặt theo dung sai kích thước chính xác. Các hạt mài mòn của bánh xe hoạt động như hàng nghìn lưỡi cắt siêu nhỏ, mỗi lưỡi cắt ra những mảnh vật liệu nhỏ sau mỗi lần cắt.
Cơ chế cốt lõi
Vật lý đằng sau việc loại bỏ vật liệu
Ở nền tảng của nó, một máy mài chuyển đổi năng lượng quay thành tác động cắt mài mòn. Bánh mài quay với tốc độ trên bề mặt thường ở giữa 20 và 45 m/giây , ép vào phôi với lực được kiểm soát. Mỗi hạt mài mòn - thường là nhôm oxit, cacbua silic hoặc nitrat boron khối (CBN) - hoạt động như một công cụ cắt một điểm hoạt động ở quy mô cực nhỏ.
Khi hạt tiếp xúc với phôi, có ba điều xảy ra theo trình tự:
- Biến dạng đàn hồi - hạt nén bề mặt trước khi bắt đầu cắt
- Cày nhựa - vật liệu bị đẩy sang một bên, tạo thành các đường gờ
- Sự hình thành chip - hạt cắt một con chip siêu nhỏ khỏi vật liệu cơ bản
Quá trình này lặp lại hàng triệu lần mỗi phút trên toàn bộ mặt bánh xe, tạo ra bề mặt mài mịn đặc trưng nổi tiếng. Giá trị độ nhám bề mặt Ra 0,1 đến 1,6 micromet thường xuyên đạt được - tốt hơn bất kỳ thao tác tiện hoặc phay nào.
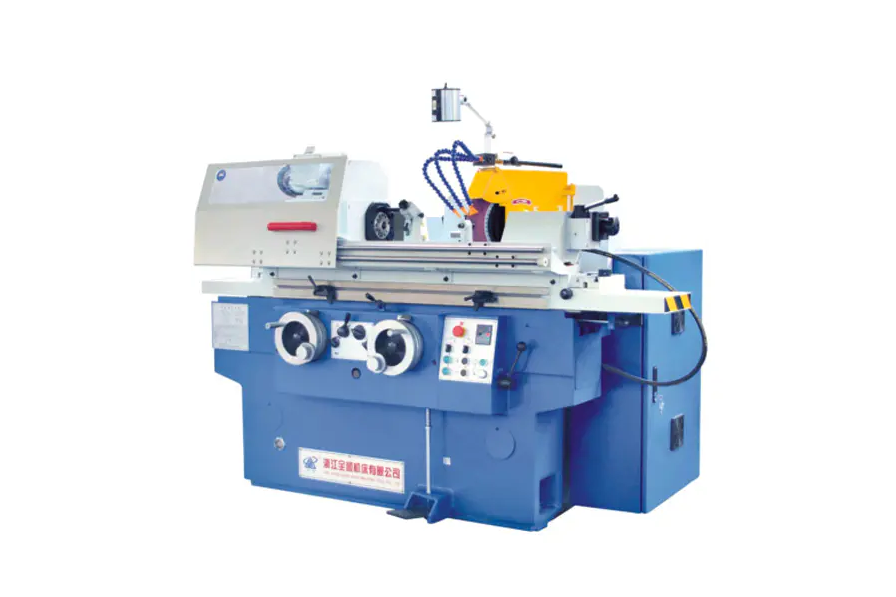
45 m/s
Tốc độ bề mặt bánh xe tối đa điển hình
Ra 0,1 mm
Độ nhám bề mặt có thể đạt được
0,001mm
Phạm vi dung sai kích thước
giải phẫu
Các thành phần chính và chức năng của chúng
bánh mài
Dụng cụ cắt. Bao gồm các hạt mài mòn liên kết với nhau (liên kết thủy tinh, nhựa hoặc cao su). Cấp độ bánh xe (độ cứng) và kết cấu (khoảng cách giữa các hạt) được lựa chọn dựa trên yêu cầu về vật liệu và độ hoàn thiện.
Đầu bánh xe / trục chính
Chứa động cơ trục chính và vòng bi quay bánh xe. Độ cứng của trục xoay là rất quan trọng - ngay cả độ đảo 0,001 mm cũng có thể gây ra vết rạn trên bề mặt hoàn thiện.
bàn làm việc
Giữ và di chuyển phôi. Trên máy mài bề mặt, bàn chuyển động qua lại (qua lại) hoặc quay. Trên máy mài hình trụ, bàn máy di chuyển dọc theo trục Z trong khi phôi quay.
tủ quần áo
Một công cụ có đầu bằng kim cương giúp mài lại đá mài theo định kỳ bằng cách phá vỡ các hạt bị cùn và khôi phục hình dạng của bánh mài. Nếu không mài, hiệu suất mài giảm mạnh và chất lượng bề mặt giảm sút.
Hệ thống làm mát
Cung cấp chất lỏng cắt (dầu hòa tan trong nước hoặc chất làm mát tổng hợp) với tốc độ dòng chảy từ 20 đến 100 L/phút đến vùng mài. Chất làm mát làm giảm nhiệt (nhiệt độ cục bộ trong vùng mài có thể vượt quá 1000 độ C), làm sạch phoi và bôi trơn vết cắt.
Cơ chế thức ăn
Kiểm soát độ sâu của bánh xe tiếp xúc với phôi (tiến dao/độ sâu cắt). Cơ chế cấp liệu chính xác có độ phân giải đến từng bước 0,001 mm, cho phép loại bỏ vi vật liệu giúp phân biệt quá trình mài với các quá trình cắt thô hơn.
Các loại máy
Các loại chính và nguyên tắc làm việc của chúng
Các hình dạng khác nhau đòi hỏi cấu hình máy cơ bản khác nhau. Dưới đây là bốn loại phổ biến nhất được sử dụng trong sản xuất công nghiệp:
| Loại máy | Chuyển động phôi | chuyển động của bánh xe | Dung sai điển hình | Ứng dụng chung |
| Máy mài bề mặt | Bàn chuyển động qua lại hoặc quay | Xoay, nạp xuống mỗi lượt | /- 0,005 mm | Tấm phẳng, khuôn mẫu, dụng cụ |
| Máy mài hình trụ | Xoay giữa các trung tâm | Xoay, đi ngang theo trục | /- 0,002 mm | Trục, chốt, cuộn |
| Máy mài vô tâm | Fed thông qua bánh xe điều chỉnh | Bánh mài điều chỉnh bánh mài | /- 0,001 mm | Thanh, ống, các bộ phận có khối lượng lớn |
| Máy mài bên trong | Xoay (hoặc được giữ cố định) | Bánh xe nhỏ quay bên trong lỗ khoan | /- 0,003 mm | Vòng bi, xi lanh thủy lực |
Lặn sâu
Cách mài vô tâm đạt được năng suất vượt trội
Mài vô tâm là hình thức mài trụ hiệu quả nhất vì nó loại bỏ hoàn toàn việc cố định bộ phận. Phôi nằm trên một lưỡi dao giữa hai bánh xe:
- Bánh mài (lớn, tốc độ cao) thực hiện cắt ở tốc độ lên tới 60 m/s
- Bánh xe điều chỉnh (nhỏ hơn, nghiêng 1 đến 6 độ) kiểm soát tốc độ quay một phần và tốc độ tiến dọc trục
Bằng cách nghiêng bánh xe điều chỉnh, bộ phận được quay và đẩy đồng thời qua máy theo chiều dọc - một phương pháp được gọi là mài "đẩy xuyên". Một máy nghiền không trung tâm sản xuất có thể xử lý nhiều hơn 1.000 bộ phận hình trụ nhỏ mỗi giờ không có người vận hành tải/dỡ hàng giữa các bộ phận.
Điều này làm cho quá trình mài không tâm trở thành quy trình tiêu chuẩn cho các bộ phận có khối lượng lớn như thân van ô tô (dung sai /- 0,003 mm trên đường kính 6 mm) và con lăn ổ trục.
Kiểm soát quá trình
Các thông số quan trọng chi phối hiệu suất mài
Kết quả nghiền được xác định bởi bốn biến số quá trình tương tác. Việc điều chỉnh sai bất kỳ một trong số chúng sẽ gây ra độ hoàn thiện bề mặt kém, lỗi kích thước hoặc hư hỏng do nhiệt (cháy).
Tốc độ bánh xe (Vs)
Tốc độ bánh xe cao hơn có nghĩa là mỗi hạt sẽ loại bỏ phoi mỏng hơn, giảm lực cắt và cải thiện độ hoàn thiện - nhưng lại tăng sinh nhiệt. Bánh xe CBN hoạt động ở tốc độ 80 đến 120 m/s khi mài tốc độ cao (HSG) vì lý do này.
Tốc độ phôi (Vw)
Chuyển động phôi nhanh hơn làm tăng tốc độ loại bỏ vật liệu (MRR) nhưng làm tăng tải phoi. Tỷ lệ tốc độ Vs/Vw thường dao động từ 60:1 đến 120:1 trong các ứng dụng mài chính xác.
Độ sâu cắt (ae)
Đường chạy thô có thể sử dụng ae = 0,05 mm; đường hoàn thiện sử dụng 0,002 đến 0,005 mm. Các đường phóng tia lửa điện (không tiến dao) vào cuối chu kỳ cho phép độ lệch của máy đàn hồi trở lại, cải thiện độ chính xác về kích thước.
Tỷ lệ loại bỏ vật liệu cụ thể (Q'w)
Được biểu thị bằng mm3/mm/s, đây là thước đo năng suất quản lý. Máy mài CNC hiện đại tối ưu hóa Q'w trong thời gian thực bằng cách sử dụng tính năng giám sát công suất để ở gần ngưỡng đốt cháy mà không vượt qua ngưỡng đó.
Thử thách chung
Hư hỏng do nhiệt: Rủi ro mà mọi hoạt động mài phải quản lý
Quá trình mài tạo ra nhiệt cục bộ cường độ cao - lên tới 1.500 độ C tại vùng tiếp xúc giữa hạt và phôi trong những trường hợp cực đoan - chỉ kéo dài micro giây cho mỗi lần tiếp xúc với hạt. Nếu nhiệt không thể tản đi đủ nhanh, nó sẽ gây ra:
- Nghiền đốt - quá trình oxy hóa bề mặt, có thể nhìn thấy bằng sự đổi màu xanh/nâu, biểu thị sự thay đổi cấu trúc vi mô
- Ứng suất kéo dư - làm giảm đáng kể tuổi thọ mỏi của các bộ phận thép cứng
- Làm cứng lại hoặc làm mềm bề mặt - thay đổi đặc tính độ cứng mà quá trình xử lý nhiệt được thiết kế để đạt được
Ngăn ngừa hư hỏng do nhiệt đòi hỏi sự kết hợp của ứng dụng chất làm mát tích cực (vòi phun áp suất cao ở 50 đến 80 bar trong một số ứng dụng hàng không vũ trụ), lựa chọn bánh xe thích hợp (cấu trúc mở để cắt tự do) và tốc độ loại bỏ vật liệu thận trọng trong các đường hoàn thiện.
Phân tích tiếng ồn Barkhausen và nhiễu xạ tia X được sử dụng trong các ngành công nghiệp quan trọng về chất lượng (vòng bi, hàng không vũ trụ) để xác minh không phá hủy rằng bề mặt đất không bị ứng suất kéo dư sau khi gia công.
Hướng dẫn lựa chọn
Chọn chất mài mòn phù hợp cho vật liệu
Lựa chọn bánh xe là đòn bẩy lớn nhất về cả năng suất và chất lượng bề mặt. Chất mài mòn sai không chỉ hoạt động kém mà còn có thể làm cháy hoặc nứt phôi.
| Loại mài mòn | Tốt nhất cho | Tránh Bật | Chi phí tương đối |
| Nhôm oxit (Al2O3) | Thép, thép tốc độ cao, kim loại đen | Cacbua, gốm sứ | Thấp |
| Cacbua silic (SiC) | Gang, kim loại màu, gốm sứ, đá | Thép cứng (phản ứng hóa học) | Thấp-Medium |
| Khối Boron Nitrat (CBN) | Thép cứng (trên 45 HRC), siêu hợp kim | Thép mềm, nhôm | Cao |
| kim cương | Cacbua, gốm sứ, glass, composites | Thép (sự khuếch tán carbon gây ra sự mài mòn nhanh chóng) | Rất cao |
Công nghệ hiện đại
Điều khiển CNC đã thay đổi độ chính xác của việc mài như thế nào
Máy mài CNC hiện đại tích hợp phản hồi vòng kín mà máy thông thường không thể sánh được. Các công nghệ chính bao gồm:
- Đo lường trong quá trình - đầu dò không khí hoặc tiếp xúc đo đường kính phôi trong khi hoạt động mài, tự động điều chỉnh tiến dao để đạt kích thước mục tiêu trong vòng 0,001 mm
- Cảm biến phát âm - phát hiện tín hiệu tần số cao khi bánh xe tiếp xúc lần đầu với phôi hoặc máy phay, loại bỏ thời gian mài bằng không khí và phát hiện bánh xe bị gãy
- Kiểm soát tốc độ tiến dao thích ứng — giám sát công suất trục chính cung cấp dữ liệu trở lại CNC để duy trì tốc độ loại bỏ vật liệu không đổi khi bánh xe mòn
- Cân bằng bánh xe tự động — bộ cân bằng động bên trong mặt bích bánh xe điều chỉnh sự mất cân bằng theo thời gian thực, giảm độ rung dưới 1 g ở tốc độ vận hành
Máy mài hình trụ CNC hiện đại có thể hoàn thành chu trình mài trục trong thời gian dưới 90 giây với giá trị Cpk trên 1,67 - khả năng xử lý mà mài thủ công theo chế độ hàng loạt không thể tiếp cận được.
Hướng dẫn thực hành
Người vận hành phải kiểm tra những gì trước mỗi lần mài
Ngay cả chiếc máy tốt nhất cũng tạo ra phế liệu nếu bỏ qua việc kiểm tra trước khi vận hành. Danh sách kiểm tra sau đây bao gồm các mục có tác động cao nhất:
- Thực hiện một kiểm tra vòng trên đá mài - tông màu kim loại trong suốt cho thấy không có vết nứt; một tiếng thịch nặng có nghĩa là bánh xe phải bị vứt bỏ
- Xác minh bánh xe Đánh giá RPM vượt quá tốc độ tối đa của trục chính ở mức an toàn ít nhất 25%
- Kiểm tra chất làm mát nồng độ và tốc độ dòng chảy trước khi bắt đầu - chất làm mát bị xuống cấp gây cháy ngay cả ở các thông số bảo toàn
- Mặc bánh xe khi bắt đầu mỗi công việc mới hoặc sau hơn 30 phút không sử dụng để khôi phục độ sắc nét của vết cắt
- Xác nhận phôi độ cứng cố định — một phôi gia công rung động gây ra các vết rung ở tần số từ 500 đến 2.000 Hz, làm hỏng bề mặt hoàn thiện
- Kiểm tra bảo vệ tia lửa và bảo vệ bánh xe — tia lửa mài có thể di chuyển từ 3 đến 5 mét, và các mảnh bánh xe ở tốc độ vận hành là đạn gây chết người


