 0086-15068518279 (Trung Quốc)/001-5416026691 (tiếng Anh)


 En
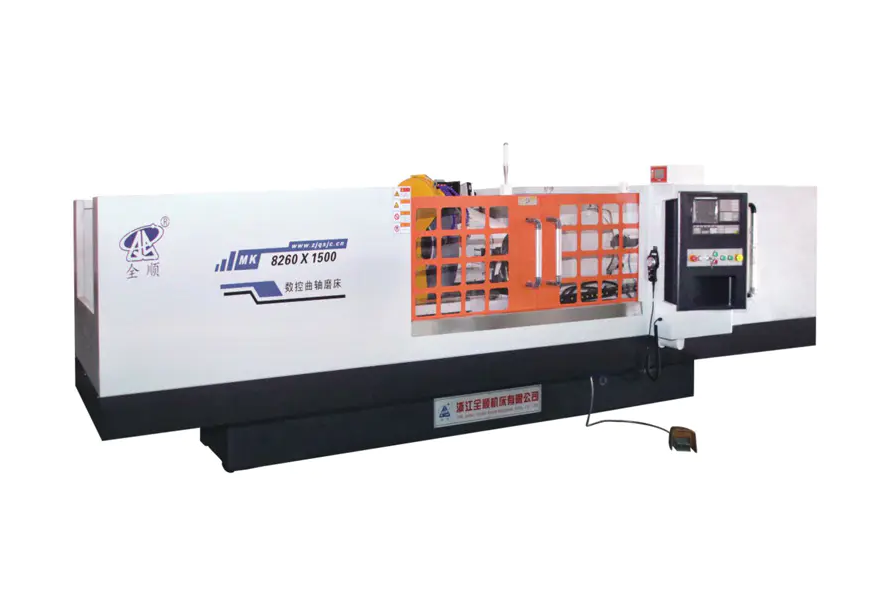
Đánh giá độ chính xác và độ lặp lại của Máy mài trục khuỷu CNC đòi hỏi phải đo lường một cách có hệ thống độ chính xác về kích thước, dung sai hình học và tính nhất quán của quy trình qua nhiều chu kỳ gia công. Phương pháp cốt lõi kết hợp việc thăm dò trên máy, xác minh CMM (Máy đo tọa độ) và phân tích kiểm soát quy trình thống kê (SPC). Một máy mài trục khuỷu CNC được hiệu chỉnh tốt sẽ đạt được độ tròn trong phạm vi ± 0,001 mm , dung sai đường kính trong ±0,002 mm và giá trị Cpk là 1,33 hoặc cao hơn được coi là có khả năng sản xuất.
Quá trình đánh giá không phải là kiểm tra một lần — nó là một giao thức có cấu trúc bao gồm việc đánh giá chất lượng máy, kiểm tra phôi và phân tích khả năng dài hạn.
Số liệu chính xác chính cho Máy mài trục khuỷu CNC
Trước khi chạy bất kỳ thử nghiệm nào, điều cần thiết là phải xác định những thông số nào tạo nên "độ chính xác" cho máy mài trục khuỷu. Các số liệu này ảnh hưởng trực tiếp đến hiệu suất động cơ và tuổi thọ linh kiện.
- Dung sai đường kính tạp chí: Thông thường là ±0,002–0,005 mm đối với trục khuỷu hiệu suất cao.
- Độ tròn (Circularity): Nên nằm trong khoảng 0,001–0,003 mm đối với tạp chí chính và tạp chí pin.
- Hình trụ: Đo độ lệch côn và nòng dọc theo chiều dài cổ trục, thường là ≤0,002 mm.
- Độ nhám bề mặt (Ra): Mục tiêu Ra ≤ 0,4 µm đối với bề mặt tiếp xúc ổ trục.
- Độ chính xác của việc ném nhật ký ghim: Độ lệch của tâm chốt so với trục chính, thường 0,005 mm.
- Định vị góc của các tạp chí ghim: Quan trọng đối với thời gian của động cơ; sai số góc không được vượt quá ± 0,05°.
Các số liệu này tạo thành kế hoạch đo lường. Bất kỳ quy trình đánh giá nào cũng phải giải quyết từng vấn đề bằng công cụ và phương pháp thích hợp.
Trình độ máy: Điểm khởi đầu
Trước khi bắt đầu mài phôi, bản thân máy phải được kiểm tra thông qua các bài kiểm tra chất lượng hình học và động học. Những thử nghiệm này xác định xem cấu trúc cơ khí của máy có thể hỗ trợ dung sai được công bố hay không.
Kiểm tra độ chính xác hình học
Sử dụng giao thoa kế laser hoặc thanh bi chính xác để kiểm tra:
- Độ thẳng của trục di chuyển đầu đá mài (trục X): mục tiêu ≤ 0,002 mm/300 mm
- Độ song song giữa trục trục bánh xe và trục đầu phôi/đuôi: ≤ 0,003 mm/500 mm
- Độ đảo của trục bánh mài: ≤ 0,001 mm
- Độ đảo trục chính của đầu làm việc: ≤ 0,002 mm
Đánh giá độ ổn định nhiệt
Trôi dạt nhiệt là nguyên nhân chính gây ra lỗi kích thước trong quá trình mài CNC. Chạy máy ở nhiệt độ vận hành ít nhất 60–90 phút trước khi thực hiện các phép đo chính xác. Đo độ dịch chuyển nhiệt tại trục mài bằng cảm biến điện dung trong khoảng thời gian 15 phút. Một máy ổn định sẽ thể hiện độ lệch nhiệt nhỏ hơn 0,003 mm sau khi khởi động.
Đo trên máy: Kiểm soát chính xác theo thời gian thực
hiện đại Máy mài trục khuỷu CNCs tích hợp các hệ thống đo trong quá trình để liên tục đo đường kính phôi trong quá trình mài. Vòng phản hồi tích cực này là phương pháp trực tiếp nhất để kiểm soát độ chính xác về kích thước.
Để đánh giá hiệu quả của máy đo trên máy:
- Nghiền nhật ký kiểm tra theo đường kính danh nghĩa và ghi lại số đọc của máy đo khi phóng điện.
- Tháo phôi và đo cùng một tạp chí bằng máy đo không khí đã hiệu chuẩn hoặc CMM.
- Tính toán sự khác biệt giữa kết quả đọc trên máy và phép đo ngoại tuyến.
- Lặp lại điều này qua 10 phần liên tiếp để xác định sai số tương quan của máy đo.
Máy đo trong quá trình hoạt động tốt sẽ tương quan với kết quả CMM trong ±0,001mm . Những sai lệch vượt quá giới hạn này cho thấy đồng hồ đo bị mòn, các vấn đề về lắp đặt hoặc nhiễm bẩn chất làm mát.
Kiểm tra sau quá trình bằng CMM và Máy kiểm tra độ tròn
Phép đo ngoài máy cung cấp dữ liệu khách quan nhất để đánh giá độ chính xác. Hai nhạc cụ không thể thiếu:
Máy đo tọa độ (CMM)
Kiểm tra CMM nắm bắt đường kính, hình trụ và độ chính xác khi ném. Để đánh giá trục khuỷu, đầu dò quét được ưu tiên hơn đầu dò kích hoạt cảm ứng vì nó thu thập hàng trăm điểm trên mỗi nhật ký, cung cấp dữ liệu mạnh mẽ về mặt thống kê. Đo tối thiểu 3 mặt cắt mỗi tạp chí (cả hai đầu và giữa) sử dụng ít nhất 36 điểm trên mỗi mặt cắt ngang .
Máy kiểm tra độ tròn/hình thức
Máy kiểm tra độ tròn chuyên dụng (loại Taylor Hobson hoặc loại tương đương) cung cấp độ phân giải cao hơn nhiều về độ tròn và độ gợn sóng bề mặt so với CMM. Nó sử dụng một trục chính xác với độ không đảm bảo về góc bên dưới 0,01 cung-giây . Công cụ này rất cần thiết để đánh giá:
- Lỗi độ tròn theo ISO 12181
- Lobing (lỗi điều hòa số lẻ gây ra bởi thiết bị cố định không có tâm)
- Độ gợn sóng (lỗi tần số giữa không gian liên quan đến tiếng ồn của bánh xe)
Kiểm tra độ lặp lại: Phương pháp đo R&R và SPC
Khả năng lặp lại không chỉ là về một phần tốt - mà còn là về đầu ra nhất quán trong suốt quá trình sản xuất . Hai phương thức có cấu trúc xác định khả năng này:
Máy đo độ lặp lại và độ tái lập (Máy đo R&R)
Nghiên cứu này tách biệt sự thay đổi của hệ thống đo lường với sự thay đổi của bộ phận thực tế. Thủ tục:
- Chọn 10 cổ trục khuỷu có phạm vi đường kính dự kiến.
- Yêu cầu 2–3 người vận hành, mỗi người đo tất cả 10 phần, mỗi phần 3 lần, theo thứ tự ngẫu nhiên.
- Tính %GRR = (Đo biến thể R&R / Tổng biến thể) × 100.
Tiêu chí chấp nhận: %GRR 10% là tuyệt vời; 10–30% là cận biên; trên 30% yêu cầu hành động khắc phục trước khi dữ liệu sản xuất được tin cậy.
Kiểm soát quy trình thống kê (SPC) và khả năng xử lý
Xay tối thiểu 25–30 trục khuỷu liên tiếp trong các điều kiện được kiểm soát và ghi lại đường kính cổ trục chính cho từng bộ phận. Vẽ dữ liệu trên biểu đồ kiểm soát X-bar và R, sau đó tính toán:
- Cp (Khả năng xử lý): Các biện pháp lây lan tương ứng với khả năng chịu đựng. Cp mục tiêu ≥ 1,67.
- Cpk (Chỉ số khả năng xử lý): Các tài khoản dành cho quá trình tập trung. Cpk mục tiêu ≥ 1,33 đối với sản xuất tiêu chuẩn; ≥ 1,67 đối với các tạp chí quan trọng.
- Độ lệch chuẩn (σ): Phải dưới 1/6 dung sai song phương.
Tóm tắt đánh giá: Số liệu và ngưỡng chấp nhận
| tham số | Phương pháp đo | Ngưỡng chấp nhận |
|---|---|---|
| Đường kính tạp chí | CMM / Máy đo không khí | ±0,002 mm |
| Độ tròn | Độ tròn Tester | ≤ 0,001 mm |
| hình trụ | Quét CMM | ≤ 0,002 mm |
| Độ nhám bề mặt Ra | Liên hệ hồ sơ | ≤ 0,4 µm |
| Độ chính xác ném pin | CMM | ≤ 0,005 mm |
| Vị trí chốt góc | CMM / Bộ mã hóa quay | ≤ ± 0,05° |
| Khả năng xử lý (Cpk) | Phân tích SPC | ≥ 1,33 |
| Đo R & R (%) | Nghiên cứu R&R đo lường | 10% |
| Tương quan giữa máy đo trên máy | so với CMM ngoại tuyến | ± 0,001 mm |
Các nguồn phổ biến gây mất độ chính xác và cách xác định chúng
Khi kết quả đánh giá nằm ngoài ngưỡng nêu trên thì phải truy tìm nguyên nhân gốc rễ một cách có hệ thống. Các nguồn phổ biến nhất làm giảm độ chính xác trong Máy mài trục khuỷu CNCs bao gồm:
- Mất cân bằng bánh xe hoặc lỗi chỉnh trang: Gây ra các vết rung có thể nhìn thấy được trong biên dạng độ tròn dưới dạng thùy tần số cao. Giải pháp: cân bằng lại bánh xe và bọc lại bằng chì mịn hơn.
- Độ mòn của ổ đỡ đầu làm việc hoặc ụ sau: Hiển thị khi độ đảo tăng lên trên phôi đang quay. Có thể phát hiện được bằng chỉ báo quay số chính xác ở mũi trục chính.
- Tăng trưởng nhiệt trong thời gian sản xuất dài: Được xác định bằng xu hướng dữ liệu CMM theo thời gian - nếu đường kính dần dần trôi theo một hướng thì cần phải bù nhiệt hoặc chu trình khởi động.
- Vật cố định hoặc kẹp không nhất quán: Dẫn đến sự thay đổi từng phần về độ chính xác khi ném. Kiểm tra lực kẹp ổn định bằng cờ lê lực và lặp lại phép đo.
- Lỗi nội suy bộ điều khiển CNC: Biểu hiện dưới dạng lỗi vị trí góc trong nhật ký ghim. Xác minh bằng cách kiểm tra cài đặt độ phân giải bộ mã hóa trục C và bù phản ứng dữ dội.
Thiết lập lịch trình đánh giá lại định kỳ
Chứng chỉ một lần là không đủ để đảm bảo sản xuất lâu dài. Đánh giá chính xác phải tuân theo lịch trình theo từng cấp độ:
- Mỗi ca sản xuất: Xác minh mối tương quan của máy đo trong quá trình bằng cách sử dụng máy đo vòng chính tham chiếu. Kiểm tra phần đầu tiên và phần cuối cùng của quá trình chạy bằng CMM.
- hàng tuần: Chạy mẫu SPC gồm 10 phần và tính toán lại Cpk. Kiểm tra tình trạng bánh xe và độ mòn của dụng cụ thay đồ.
- hàng tháng: Tiến hành kiểm tra độ chính xác hình học đầy đủ bằng cách sử dụng giao thoa kế laser và kiểm tra thanh bi.
- Hàng năm hoặc sau đợt bảo trì lớn: Đánh giá lại toàn bộ máy bao gồm độ ổn định nhiệt, độ lệch trục chính và nghiên cứu R&R của máy đo.
Phân tích xu hướng từ những lần kiểm tra định kỳ này cho phép chủ động bảo trì trước khi độ chính xác giảm xuống dưới mức thông số kỹ thuật — giảm đáng kể tỷ lệ phế liệu và thời gian ngừng hoạt động ngoài dự kiến.


