 0086-15068518279 (Trung Quốc)/001-5416026691 (tiếng Anh)


 En
Để sử dụng máy mài trụ CNC, trước tiên bạn cần kẹp phôi và đặt dụng cụ. Sau đó, nhập hoặc gọi chương trình gia công (G-code) vào hệ thống CNC. Đặt tốc độ bánh mài, tốc độ tiến dao và bật/tắt hệ thống làm mát thông qua bảng điều khiển. Cuối cùng, khởi động chế độ chu trình tự động để mài chính xác. Hoạt động cốt lõi là đảm bảo sự khớp chính xác giữa trục phôi và quỹ đạo chuyển động của bánh mài để đạt được dung sai kích thước ở mức micron và yêu cầu về độ nhám bề mặt.
Tìm hiểu các thành phần cốt lõi của máy mài trụ CNC
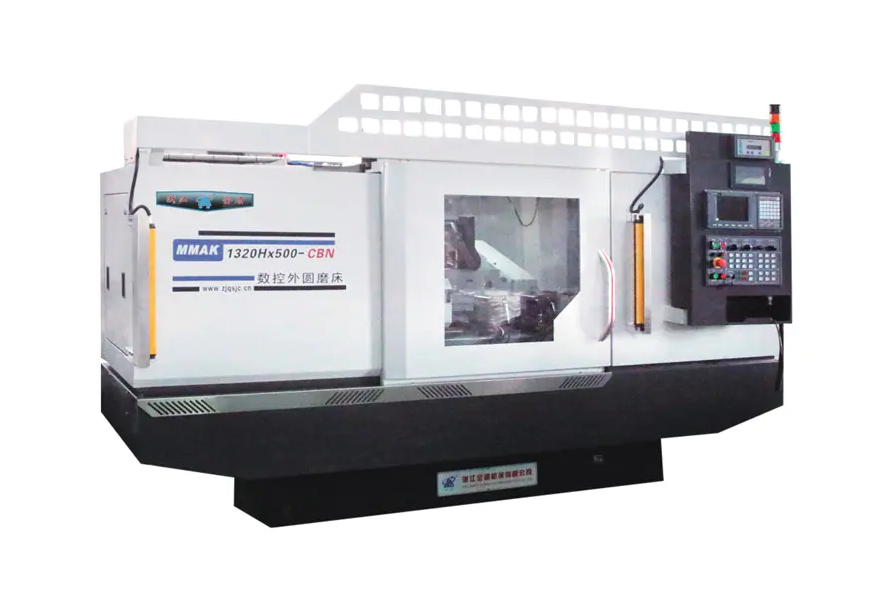
Trước khi đi sâu vào quy trình vận hành, việc hiểu rõ cấu tạo cơ bản của thiết bị mài chính xác là điều cần thiết. A Máy mài trụ CNC chủ yếu bao gồm bệ máy, bệ đỡ (điều khiển chuyển động quay của phôi), ụ sau, đầu bánh mài (gắn bánh mài) và hệ thống điều khiển số CNC quan trọng.
Hệ thống CNC: Chịu trách nhiệm kiểm soát mối liên kết giữa trục X (cấp bánh mài) và trục Z (chuyển động dọc của bàn máy).
Ổ đĩa servo: Đảm bảo độ ổn định của độ chính xác cấp liệu, ảnh hưởng trực tiếp đến hiệu quả mài trụ bên ngoài.
Quy trình vận hành chi tiết cho máy mài trụ CNC
1. Bật nguồn và trả lại nguồn gốc
Sau khi bật nguồn, thao tác "không quay trở lại" phải được thực hiện. Điều này cho phép máy mài CNC thiết lập hệ tọa độ cơ khí, đảm bảo độ chính xác tuyệt đối cho các đường gia công tiếp theo.
2. Kẹp và căn chỉnh phôi
Chọn giá đỡ lỗ tâm hoặc kẹp mâm cặp tùy theo hình dạng phôi. Sử dụng đồng hồ quay số để kiểm tra độ đảo hướng tâm của phôi để đảm bảo độ trơn của trục quay.
3. Lập trình và nhập liệu
Nhập chương trình gia công thông qua nhập dữ liệu thủ công (MDI) hoặc ổ flash USB. Chương trình phải bao gồm:
- Cài đặt tốc độ tuyến tính của bánh mài
- Các thông số cấp liệu được phân đoạn để mài thô, mài mịn và mài không có tia lửa điện
- Dữ liệu bù đắp cho việc mài đá mài
4. Cài đặt dao và cài đặt tọa độ phôi
Xác định vị trí tham chiếu của bánh mài và bề mặt phôi bằng dụng cụ định vị hoặc phương pháp "thử tia lửa". Bước này xác định độ chính xác ban đầu của gia công CNC.
5. Gia công và làm mát tự động
Khởi động vòi làm mát (căn chỉnh nó với điểm mài) và nhấp vào "Bắt đầu chu kỳ". Người vận hành phải giám sát quá trình mài thông qua giám sát âm thanh và tia lửa.
Các yếu tố cốt lõi để cải thiện chất lượng gia công trong máy mài trụ CNC
Chỉ dựa vào các chương trình tự động hóa là không đủ khi vận hành Máy mài trụ CNCs . Để đạt được độ chính xác gia công dưới micron, cần phải tối ưu hóa chuyên sâu theo ba chiều: tình trạng bánh xe, kiểm soát biến dạng nhiệt và mốc định vị.
1. Chỉnh sửa và bảo dưỡng chính xác các đặc tính của bánh mài
Cấu trúc vi mô của bánh mài quyết định trực tiếp đến độ hoàn thiện bề mặt của quá trình mài hình trụ bên ngoài. Mặc dù hệ thống CNC có thể điều khiển cấp liệu nhưng nó không thể tự động thay đổi trạng thái cùn của bánh mài.
Chi tiết kỹ thuật: Độ sắc nét của tủ kim cương phải được duy trì. Tốc độ tiến dao theo chiều dọc trong quá trình mài phải được điều chỉnh linh hoạt theo yêu cầu của mài thô và mài tinh—tốc độ tiến dao lớn hơn có thể được sử dụng cho mài thô để nâng cao hiệu quả cắt, trong khi cần tốc độ tiến dao rất nhỏ để hoàn thiện nhằm tạo ra các cạnh mài vi mô trên bề mặt bánh mài.
Giá trị: Việc băng bó thường xuyên và khoa học giúp ngăn chặn hiệu quả các vết nhăn trên bề mặt (đường lượn sóng) và giảm đáng kể nguy cơ bỏng do mài.
2. Quản lý chất làm mát và ổn định nhiệt động
Nghiền về cơ bản là một quá trình loại bỏ năng lượng cao tạo ra nhiệt mài đáng kể. Trong thiết bị mài chính xác, biến dạng nhiệt là “kẻ giết người tiềm ẩn” dẫn đến sai lệch kích thước.
Chi tiết kỹ thuật: Chất làm mát không chỉ làm mát bề mặt mà còn rửa trôi các mảnh vụn mài và ngăn ngừa tắc nghẽn bánh xe. Nên sử dụng hệ thống làm mát nhiệt độ không đổi để đảm bảo nhiệt độ chất làm mát dao động đồng bộ với nhiệt độ bệ máy. Đồng thời, góc phun nước làm mát phải nhắm chính xác vào “khu vực hình nêm” của vùng mài để tối đa hóa quá trình trao đổi nhiệt.
Giá trị: Quản lý cân bằng nhiệt tốt sẽ kiểm soát hiệu quả sự giãn nở nhiệt xuyên tâm của phôi, đảm bảo tính nhất quán về kích thước vẫn nằm trong dung sai tối thiểu trong quá trình gia công liên tục một loạt chi tiết.
3. Dữ liệu vật lý và tính toàn vẹn của lỗ trung tâm
cho Máy mài trụ CNCs sử dụng các giá đỡ trung tâm, lỗ trung tâm của phôi là mốc hình học quay của nó.
Chi tiết kỹ thuật: Trước khi kẹp, các lỗ tâm ở cả hai đầu của phôi phải được kiểm tra nghiêm ngặt xem có vết lõm, vảy oxit hoặc phoi không. Nên sử dụng các tâm mài có độ chính xác cao và bôi mỡ áp suất cao chuyên dụng lên các bề mặt tiếp xúc. Nếu lỗ trung tâm có sai số hình học là 0,01mm, sau khi phóng đại quay, sai số phản ánh qua độ tròn của phôi có thể tăng theo cấp số nhân.
Giá trị: Đảm bảo độ sạch và độ tròn của vị trí tham chiếu là cơ bản để đạt được độ đồng trục cao và gia công có độ tròn cao, đồng thời cũng là điều kiện tiên quyết để tối đa hóa khả năng lặp lại của hệ thống CNC.
Phòng ngừa an toàn: Khi vận hành thiết bị nghiền tự động, phải đeo thiết bị bảo hộ thích hợp. Nghiêm cấm mở cửa an toàn khi bánh mài đang quay ở tốc độ cao và phải thường xuyên kiểm tra vết nứt của bánh mài để tránh nguy cơ nổ khi quay ở tốc độ cao.
Việc sử dụng thành thạo máy mài trụ CNC không chỉ đòi hỏi sự hiểu biết về lập trình phần mềm mà còn đòi hỏi sự nhạy bén với các thông số quy trình và lắp ráp cơ khí.


