 0086-15068518279 (Trung Quốc)/001-5416026691 (tiếng Anh)


 En
Khi so sánh hệ thống mài NC (Điều khiển số) và CNC (Điều khiển số máy tính), Máy mài hình trụ CNC thể hiện bước nhảy vọt mang tính quyết định về độ chính xác, độ lặp lại và hiệu quả sản xuất . Đối với các nhà sản xuất yêu cầu dung sai chặt chẽ—thường trong phạm vi ±0,001 mm—và đầu ra ổn định khi chạy khối lượng lớn, máy mài trụ CNC không chỉ đơn giản là một bản nâng cấp; chúng là xương sống hoạt động giúp thu hẹp khoảng cách giữa các hệ thống NC truyền thống và hoạt động sản xuất hiện đại hoàn toàn tự động.
Hiểu được sự khác biệt giữa hai công nghệ này—và tại sao máy mài trụ CNC lại đóng vai trò quan trọng như vậy—giúp các kỹ sư và nhóm mua sắm đưa ra quyết định sáng suốt về đầu tư thiết bị và thiết kế quy trình.
NC vs CNC: Điều gì thực sự khác biệt dưới mui xe
Hệ thống NC hoạt động từ băng được đục lỗ sẵn hoặc các lệnh tuần tự cố định. Sau khi chương trình được tải, máy sẽ thực thi chương trình đó mà không cần phản hồi hoặc tự sửa. Ngược lại, các hệ thống CNC sử dụng bộ điều khiển dựa trên bộ vi xử lý để liên tục đọc, điều chỉnh và lưu trữ các chương trình kỹ thuật số. Sự khác biệt về kiến trúc này có những hậu quả thực tiễn sâu sắc.
| tính năng | Hệ thống NC | Hệ thống CNC |
|---|---|---|
| Lưu trữ chương trình | Băng đục lỗ/trình tự cố định | Bộ nhớ kỹ thuật số (chương trình không giới hạn) |
| Phản hồi theo thời gian thực | không có | Vòng phản hồi cảm biến liên tục |
| Điều chỉnh tham số | Cần lập trình lại thủ công | Chỉnh sửa trên màn hình trong vài giây |
| Kiểm soát trục | Thông thường 2 trục | 2 đến 5 trục đồng thời |
| Độ lặp lại | ± 0,01 mm điển hình | ±0,001 mm hoặc cao hơn |
| Sự phụ thuộc của toán tử | Cao | Thấp đến trung bình |
Cụ thể là trong mài hình trụ, những khác biệt này chuyển trực tiếp thành chất lượng hoàn thiện bề mặt, độ chính xác về kích thước và thời gian chuyển đổi—ba số liệu xác định lợi nhuận trong sản xuất chính xác.
tại sao Máy mài hình trụ CNC Chiếm lĩnh vực trung gian quan trọng
Máy mài hình trụ CNC nằm ở giao điểm của dây chuyền sản xuất thủ công có độ chính xác cao và hoàn toàn tự động. Chúng đủ tinh vi để xử lý các hình dạng phức tạp—mài côn, trục nhiều đường kính, dạng ren—nhưng vẫn đủ linh hoạt để được lập trình lại cho phôi mới trong vòng vài phút thay vì vài giờ.
Tính linh hoạt này là giá trị xác định. Hãy xem xét một xưởng sản xuất trục hàng không vũ trụ theo lô từ 50 đến 200 chiếc. Máy mài NC sẽ yêu cầu cấu hình lại vật lý và có thể cần có kỹ thuật viên thiết lập lành nghề cho từng số bộ phận mới. Máy mài hình trụ CNC truy xuất chương trình đã lưu, chạy chu trình mài bánh xe tự động và bắt đầu sản xuất— giảm thời gian thiết lập từ 2–4 giờ xuống dưới 30 phút trong nhiều ứng dụng thực tế.
Khả năng xử lý chính mà NC không thể sánh được
- Đo lường trong quá trình: Việc đo chủ động trong quá trình mài cho phép bộ điều khiển tự động bù độ mòn của bánh xe, duy trì đường kính trong phạm vi dung sai mà không cần sự can thiệp của người vận hành.
- Chỉnh sửa bánh xe tự động: Bộ điều khiển CNC thực hiện các quy trình mài giũa theo các khoảng thời gian được lập trình, đảm bảo hình dạng bánh xe nhất quán và độ hoàn thiện bề mặt trong suốt quá trình sản xuất.
- Chu trình mài nhiều bước: Các bước thô, bán tinh và hoàn thiện với tốc độ tiến dao khác nhau có thể được lập trình thành một chu trình tự động duy nhất, tối ưu hóa cả tốc độ loại bỏ vật liệu và chất lượng bề mặt cuối cùng.
- Mài đường viền phức tạp: Nội suy trục X và Z đồng thời cho phép tạo ra các bề mặt cong hoặc định hình không thể thực hiện được về mặt hình học trên máy NC tiêu chuẩn.
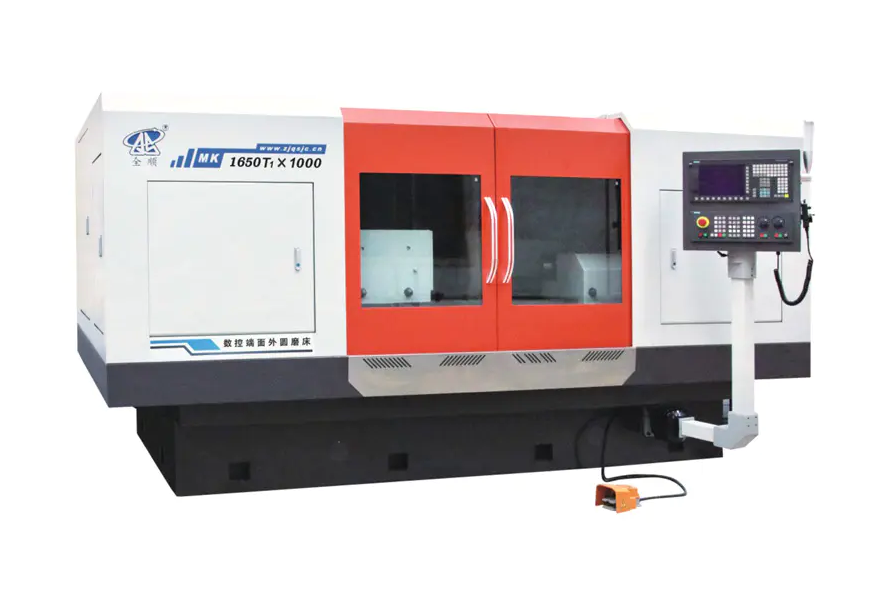
Điểm chuẩn chính xác: Cái gì Máy mài trụ CNC Thực sự đạt được
Độ chính xác không phải là một tuyên bố trừu tượng—nó có thể đo lường được và các con số đóng vai trò quan trọng khi xác định các bộ phận của vòng bi, xi lanh thủy lực, hộp số hoặc trục tuabin.
- Dung sai kích thước: Máy mài hình trụ CNC cấp sản xuất thường xuyên đạt được dung sai đường kính IT5 (khoảng ±0,001 mm trên trục 50 mm), với các hệ thống cao cấp đạt IT4 hoặc IT3 trong môi trường được kiểm soát.
- Bề mặt hoàn thiện: Giá trị Ra từ 0,2–0,4 µm là tiêu chuẩn trong mài hoàn thiện; với bánh xe hạt mịn và các thông số được kiểm soát, Ra dưới 0,1 µm là có thể đạt được.
- Độ tròn: Hệ thống CNC có trục chính đầu gia công thủy tĩnh có thể đạt được sai số độ tròn dưới 0,2 µm—rất quan trọng đối với quá trình mài vòng bi.
- Hình trụ: Trên chiều dài phôi 500 mm, độ lệch hình trụ từ 1–3 µm có thể đạt được bằng cách hiệu chuẩn máy và bù nhiệt thích hợp.
Để so sánh, máy mài trụ NC thường cung cấp dung sai trong phạm vi IT7–IT6, đủ cho các bộ phận cơ khí thông thường nhưng không đủ cho vòng bi chính xác, bộ phận phun nhiên liệu hoặc trục thiết bị y tế.
Ngành nghề ở đâu Máy mài hình trụ CNC Không thể thương lượng
Một số lĩnh vực phụ thuộc vào mài trụ CNC như một bước quan trọng trong quy trình, không phải là một bước thuận tiện:
Linh kiện hệ thống truyền động ô tô
Trục cam, trục khuỷu, trục truyền động và vòng cảm biến ABS yêu cầu mài đến IT5 hoặc cao hơn, với bề mặt hoàn thiện dưới 0,4 µm Ra. Các nhà cung cấp ô tô khối lượng lớn thường chạy máy mài hình trụ CNC trong các ô tự động, đạt được thời gian chu kỳ dưới 90 giây mỗi bộ phận đối với trục có đường kính trung bình.
Hàng không vũ trụ và quốc phòng
Bộ truyền động bánh đáp, dạng chân cánh tuabin và ống van thủy lực đòi hỏi cả độ chính xác cực cao và khả năng truy xuất nguồn gốc toàn bộ quy trình. Hệ thống CNC cung cấp quy trình kiểm tra kỹ thuật số—ghi lại tốc độ tiến dao thực tế, khoảng thời gian thay quần áo và dữ liệu đo lường trong quá trình—mà các tiêu chuẩn chất lượng hàng không vũ trụ yêu cầu.
Sản xuất vòng bi
Mài vòng trong và ngoài cho vòng bi chính xác (cấp ABEC 5, 7 và 9) có lẽ là ứng dụng đòi hỏi khắt khe nhất đối với mài trụ. Vòng bi ABEC 7 yêu cầu độ tròn trong phạm vi 2,5 µm và dung sai đường kính ±2,5 µm—chỉ có thể đạt được khi hệ thống CNC được trang bị đế máy đo chủ động và giảm rung.
Sản xuất thiết bị y tế
Trục dụng cụ phẫu thuật, thân cấy ghép chỉnh hình và các bộ phận của tay khoan nha khoa được mài từ hợp kim titan và thép không gỉ với dung sai ± 0,005 mm hoặc chặt hơn. Ngoài ra, các yêu cầu về khả năng tương thích sinh học còn yêu cầu các bề mặt không có gờ, không bị trầy xước—kết quả phụ thuộc hoàn toàn vào các thông số mài CNC chính xác, có thể lặp lại.
Máy mài trụ CNC Cấu hình: Loại máy phù hợp với ứng dụng
Không phải tất cả các máy mài hình trụ CNC đều phục vụ cùng một mục đích. Mỗi cấu hình chính nhắm tới hình học phôi cụ thể và các tình huống sản xuất:
| Loại máy | Loại phôi | Ứng dụng điển hình |
|---|---|---|
| Máy mài OD/ID đa năng | Đường kính bên ngoài và bên trong | Cửa hàng việc làm, nguyên mẫu, sản xuất hỗn hợp |
| Máy mài CNC không tâm | Thanh, ghim, con lăn (không cần tâm) | Cao-volume pin and roller production |
| Máy mài trục cam/trục khuỷu CNC | Trục nhiều thùy hoặc lệch tâm | Linh kiện động cơ ô tô |
| Máy mài ren CNC | Trục ren, vít me | Vít me chính xác, trục vít me bi |
| Máy mài CNC | Tính năng ngắn, đường kính cụ thể | Ghế chịu lực, mài tạp chí |
Việc chọn cấu hình sai—ví dụ: sử dụng máy mài OD phổ thông cho ứng dụng trục cam khối lượng lớn—dẫn đến thời gian chu kỳ dài hơn hai đến ba lần so với máy mài trục cam CNC chuyên dụng có nội suy trục C.
Các yếu tố vận hành quan trọng quyết định kết quả mài CNC
Việc sở hữu một chiếc máy mài trụ CNC không tự động đảm bảo được độ chính xác. Một số biến hoạt động phải được quản lý để khai thác hết khả năng của máy:
Ổn định nhiệt
Quá trình mài tạo ra nhiệt làm cho cả phôi và khung máy giãn nở. Sự thay đổi nhiệt độ chỉ 1°C trong trục thép dài 300 mm gây ra sự thay đổi kích thước khoảng 3,5 µm. Máy mài CNC được sử dụng cho công việc dưới micron yêu cầu chất làm mát được kiểm soát nhiệt độ, quy trình khởi động máy trong 30–60 phút và phòng mài được kiểm soát khí hậu được giữ ở 20°C ±0,5°C.
Lựa chọn và trang trí bánh xe
Thông số kỹ thuật mài mòn—loại hạt, kích thước hạt, độ cứng liên kết và cấu trúc—phải phù hợp với vật liệu phôi, độ hoàn thiện cần thiết và tốc độ loại bỏ. Bánh xe không khớp trên máy CNC sẽ tạo ra kết quả kém tương tự như trên máy NC. Các thông số mài bánh xe (chì, độ sâu, tỷ lệ chồng chéo) được lập trình trong chu trình CNC cũng quan trọng như chính các thông số mài.
Workholding và liên kết
Mài giữa các tâm đòi hỏi phải mài đúng cách và căn chỉnh các tâm chết. Độ lệch chỉ 5 µm ở tâm có thể trực tiếp dẫn đến lỗi độ tròn ở phần hoàn thiện. Giá đỡ ổn định cho phôi dài phải được định vị và điều chỉnh chính xác, vì bộ điều khiển CNC không thể bù cho độ lệch cơ học trong thiết lập giá đỡ phôi.
Tích hợp đo lường trong quá trình
Máy mài hình trụ CNC hiện đại được trang bị đồng hồ đo không khí hoặc tiếp xúc để đo đường kính phôi trong khi mài. Máy đo cung cấp dữ liệu thời gian thực cho bộ điều khiển, bộ điều khiển này sẽ tự động điều chỉnh lượng tiến dao để bù đắp cho độ mòn của bánh xe. Nếu không có vòng phản hồi này, người vận hành phải thực hiện các phép đo và bù thủ công—gây ra sự thay đổi do con người mà hệ thống CNC được thiết kế để loại bỏ.
Khi việc mài NC vẫn còn có ý nghĩa
Bất chấp những ưu điểm rõ ràng của hệ thống CNC, mài trụ NC vẫn có những ứng dụng hợp lý trong các bối cảnh cụ thể:
- Sản xuất đơn giản, chuyên dụng: Sản xuất một thành phần, khối lượng lớn của một bộ phận đơn giản về mặt hình học (ví dụ: chốt hình trụ trơn theo dung sai IT7) có thể không biện minh được cho chi phí cao hơn và độ phức tạp của thiết bị CNC.
- Cửa hàng bảo trì ngân sách thấp: Các cơ sở thực hiện việc phục hồi trục bị mòn không thường xuyên trong nhà, có dung sai chấp nhận được là ±0,01–0,02 mm, có thể vận hành máy mài NC một cách hiệu quả.
- Các khu vực có chuyên môn CNC hạn chế: Trong một số môi trường sản xuất, máy NC được ưa chuộng hơn vì chúng dựa vào kỹ năng cơ khí hơn là kiến thức lập trình—mặc dù điều này ngày càng hiếm được cân nhắc vì việc đào tạo người vận hành CNC đã trở nên phổ biến rộng rãi.
Đối với bất kỳ ứng dụng nào yêu cầu dung sai chặt chẽ hơn IT6, hình học phức tạp, nhiều biến thể bộ phận hoặc truy xuất nguồn gốc quy trình được ghi lại, mài NC không đủ chức năng—không phải là giải pháp thay thế tiết kiệm chi phí.
Tích hợp với hệ sinh thái sản xuất hiện đại
Máy mài hình trụ CNC ngày càng hoạt động không phải là máy độc lập mà là các nút được nối mạng trong môi trường sản xuất kỹ thuật số. Khả năng tích hợp này không có trong các hệ thống NC và thể hiện một khía cạnh khác của khoảng cách công nghệ:
- Kết nối DNC (Điều khiển số trực tiếp): Các chương trình được truyền từ máy chủ trung tâm đến bộ điều khiển máy, loại bỏ việc tải chương trình thủ công và giảm nguy cơ sử dụng các chương trình bộ phận lỗi thời.
- Xuất dữ liệu SPC: Các phép đo của máy đo trong quá trình được ghi lại và xuất sang phần mềm kiểm soát quy trình thống kê, cho phép giám sát Cpk theo thời gian thực và phát hiện sớm độ trôi của quy trình—trước khi các bộ phận vượt quá dung sai được sản xuất.
- Tích hợp robot: Máy mài CNC với giao diện truyền thông được tiêu chuẩn hóa (OPC-UA, MTConnect) có thể được tích hợp vào các ô tải/dỡ tải tự động, cho phép thực hiện các hoạt động mài tắt đèn khi không làm việc.
- Bảo trì dự đoán: Cảm biến rung và giám sát tải trục chính cung cấp dữ liệu cho các nền tảng phân tích để dự đoán các vấn đề về kính bánh xe, độ mòn ổ trục hoặc hệ thống nước làm mát trước khi chúng gây ra hư hỏng phế liệu hoặc máy.
Một tế bào mài hình trụ CNC được tích hợp đầy đủ có thể giảm tỷ lệ phế liệu từ 60–80% so với các quy trình NC phụ thuộc vào người vận hành , dựa trên các nghiên cứu điển hình được ghi lại trong môi trường của nhà cung cấp ô tô, nơi giá trị Cpk được cải thiện từ dưới 1,0 lên trên 1,67 sau khi chuyển sang CNC với tính năng đo chủ động.
Chọn một Máy mài trụ CNC : Danh sách kiểm tra thông số kỹ thuật thực tế
Khi đánh giá máy mài trụ CNC cho một ứng dụng cụ thể, cần xác minh các thông số kỹ thuật sau theo yêu cầu sản xuất:
- Chiều dài mài và đường kính xoay: Đảm bảo công suất của máy bao phủ các kích thước phôi tối đa có lề.
- Độ chính xác của trục chính của đầu làm việc và ụ: Yêu cầu thông số kỹ thuật hết hạn; các ứng dụng chính xác yêu cầu độ đảo trục chính dưới 1 µm.
- Số lượng trục CNC: Hai trục (X, Z) bao phủ hầu hết các công việc hình trụ; thêm trục C cho dạng không tròn, trục B cho khớp xoay gắn mài bên trong.
- Cấu hình đầu bánh xe: Đầu đơn, đôi hoặc nhiều bánh ảnh hưởng đến tính linh hoạt; hai đầu cho phép mài OD và ID đồng thời.
- Hệ thống đo: Việc đo không khí trong quá trình được ưa chuộng hơn vì độ chính xác; đo sau quá trình với phản hồi bù tự động là mức tối thiểu đối với hoạt động không người lái.
- Nền tảng điều khiển: Xác minh tính khả dụng của các chu trình nghiền dành riêng cho ứng dụng (dao động, lao dốc, di chuyển ngang) và khả năng tương thích với các hệ thống DNC của nhà máy.
- Lọc hệ thống làm mát: Nghiền hạt mịn để Ra dưới 0,2 µm yêu cầu chất làm mát được lọc đến 10 µm hoặc mịn hơn để tránh làm trầy xước bề mặt do các hạt mài mòn.


