 0086-15068518279 (Trung Quốc)/001-5416026691 (tiếng Anh)


 En
Một máy mài hình trụ CNC tiêu chuẩn đã được định giá cho một trục có rãnh và lô đầu tiên xuất hiện với độ tròn chấp nhận được nhưng sườn răng không được kiểm tra. Không có vấn đề gì xảy ra với bệ máy hoặc trục cấp liệu. Vấn đề là làm thế nào bánh mài tiếp xúc với phôi. Mài hình dạng có nghĩa là mài bánh xe theo hình dạng mà bộ phận đó cần và để bánh xe có hình dạng đó cắt trực tiếp biên dạng. Bất cứ khi nào hình dạng bộ phận phải đến từ đường viền của bánh xe thay vì từ phép nội suy trục, bạn đang xử lý việc mài khuôn và cách bạn chỉ định máy sẽ thay đổi theo nó.
Việc mài dạng thực sự có ý nghĩa gì trên sàn cửa hàng
Máy mài hình trụ thông thường xử lý bánh xe như một hình trụ trơn và tạo hình dạng bộ phận từ chuyển động quay của phôi, hành trình bàn và tiến dao của đầu bánh xe. Việc mài hình thức đảo ngược logic đó. Bánh xe được tạo thành một đường viền bổ sung cho tính năng đang được tạo ra, cho dù đó là rãnh trục, dạng ren, bán kính hay biên dạng cam, sau đó nó được đưa thẳng vào sản phẩm. Nếu bánh xe đủ rộng, một bước trục có chiều rộng bằng một bánh xe sẽ tái tạo toàn bộ mặt cắt trên bộ phận.
Sau đây là hai hệ quả thực tế. Đầu tiên, thời gian chu kỳ trở nên ít nhạy cảm hơn với độ phức tạp của biên dạng, bởi vì hình dạng được tạo ra trong một lần tương tác duy nhất thay vì được tính gần đúng bởi một số trục chuyển động theo trình tự. Thứ hai, độ chính xác của biên dạng sẽ phản ánh độ chính xác của việc mài bánh xe. Nếu cuộn băng bị mòn 0,005 mm thì phôi sẽ tái tạo một cách trung thực 0,005 mm đó cho dù phần còn lại của máy có tốt đến đâu. Mài sâu , trong đó bánh xe tiến vuông góc với vật thay vì di chuyển dọc theo nó, là phương pháp tiến dao tự nhiên nhất cho các biên dạng này vì chiều rộng bánh xe đã được khớp với tính năng.
Sự đánh đổi giữa mài khuôn và mài nội suy
Mài nội suy sử dụng một bánh xe hình trụ trơn, đôi khi chỉ tiếp xúc một điểm và di chuyển dọc theo đường được lập trình để tạo đường viền. Thật linh hoạt: thay đổi chương trình và bạn có một hình dáng mới mà không cần phải đặt hàng. Đối với những vòng cung thoải và những lần thay đổi không thường xuyên, đó thường là con đường rẻ hơn.
Các mẹo cân bằng hướng tới việc mài giũa hình thức khi tính năng này hẹp, sâu và lặp lại về khối lượng. Làm việc thông qua các điểm này theo thứ tự:
- Kích thước lô. Nếu cùng một cấu hình được lặp lại hàng nghìn lần thì giá thành của một cuộn băng sẽ giảm dần. Trên một đơn đặt hàng năm mươi mảnh thì không.
- Chiều rộng và chiều sâu hồ sơ. Các khe hẹp, bán kính nhỏ và dạng răng thuận lợi cho bánh xe được định hình. Những đường cong rộng và nông hiếm khi biện minh được cho điều đó.
- Khả năng mặc quần áo. Nếu bản thân cuộn khó sản xuất với độ chính xác cần thiết thì phép nội suy là thông số kỹ thuật an toàn hơn.
- Tần số chuyển đổi. Các cửa hàng có khối lượng hỗn hợp cao, khối lượng thấp thường được phục vụ tốt hơn bằng cách nội suy kết hợp với gia công CNC.
 Máy mài trụ CNC dòng MK/MAK Máy mài hình trụ CNC có độ chính xác cao của chúng tôi được thiết kế cho các môi trường sản xuất đòi hỏi độ chính xác về kích thước cực cao và độ hoàn thiện bề mặt hoàn hảo. ... Xem sản phẩm →
Điều gì thực sự quyết định độ chính xác và độ hoàn thiện khi mài khuôn
Chỉnh sửa bánh xe, nền tảng của toàn bộ quá trình
Có hai cách mặc quần áo cơ bản. Một cuộn kim cương được tạo hình sẽ ép một đường viền cố định vào bánh xe hoặc một công cụ kim cương gắn trên CNC quét từng điểm biên dạng trong khi trục quay lập chỉ mục cho bánh xe. Việc gấp cuộn diễn ra nhanh chóng và có khả năng lặp lại cao từ chu trình xử lý này sang chu kỳ tiếp theo, phù hợp với sản xuất số lượng lớn. Gia công một điểm CNC linh hoạt hơn và có thể tuân theo các chương trình biên dạng tùy ý, nhưng chu trình chậm hơn và phụ thuộc nhiều vào độ chính xác định vị của trục quay.
Cho dù chọn lộ trình nào, khoảng thời gian thay quần áo phải được đặt theo số lượng sản phẩm chứ không phải theo mẫu ca. Việc tráng men và làm mờ thay đổi hình dạng một cách nhanh chóng và hiệu ứng xuất hiện đầu tiên ở phần hẹp nhất, sâu nhất của hình thức.
Cung cấp chất làm mát và loại bỏ phoi
Vòng cung tiếp xúc trong mài dạng rộng hơn nhiều so với mài hình trụ trơn và phần lớn nhiệt sinh ra nằm bên trong đường nối hẹp đó. Chất làm mát gặp khó khăn trong việc tiếp cận vùng cắt vì khuôn tạo ra khe hở hạn chế giữa bánh xe và phôi, đặc biệt ở độ sâu cắt cao hơn. Vòi phun áp suất cao nhắm trực tiếp vào hồ quang tiếp xúc, với lưu lượng phù hợp và bộ lọc sạch, là những gì thực sự giải quyết được vấn đề này. Làm mát quá mức sẽ tạo ra vết cháy, quá trình tôi luyện bề mặt và hiện tượng trôi hình dạng, và những khuyết tật đó là những khuyết điểm khó phát hiện nhất sau này.
Việc xử lý Swarf xứng đáng nhận được sự quan tâm tương tự. Quá trình mài khuôn tạo ra các phoi dài hơn, liên tục hơn và nguồn cung cấp chất làm mát được lọc kém sẽ đưa chúng thẳng trở lại khu vực mài.
Độ cứng kết cấu, ổn định nhiệt và kiểm tra
Mài hình dạng đòi hỏi lực pháp tuyến cao hơn so với mài hình trụ thông thường, bởi vì bánh xe tiếp xúc trên một chiều rộng lớn hơn nhiều cùng một lúc. Giường, trục đầu bánh xe và ụ sau đều phải hấp thụ tải trọng đó mà không bị lệch. Một máy có hình dạng tĩnh tuyệt vời nhưng độ cứng động không đủ sẽ tạo ra một biên dạng thay đổi dọc theo chiều dài của bộ phận. Sự trôi dạt nhiệt là nửa còn lại của cùng một vấn đề: trục xoay bắt đầu nguội và nóng lên trong quá trình thay đổi sẽ di chuyển biên dạng từng micron khi ngày tiếp tục.
Khi dung sai chặt chẽ, việc đo trong quá trình rất đáng để đầu tư. Nó phát hiện một hồ sơ bị mòn trong khi lô vẫn đang chạy, thay vì sau khi các bộ phận đã được kiểm tra ngoại tuyến.
 Máy mài hình trụ CNC có độ chính xác cao Máy mài hình trụ CNC có độ chính xác cao của chúng tôi được thiết kế cho các môi trường công nghiệp đòi hỏi độ chính xác kích thước cực cao, độ lặp lại dưới micron và ... Xem sản phẩm →
Các loại phần phù hợp với hình thức mài
Quá trình này diễn ra tốt nhất trên các bộ phận có mặt cắt ngang cố định, đặc điểm hẹp và nhu cầu lặp lại:
- Trục có rãnh và trục động cơ, trong đó các rãnh được cắt trong một lần thay vì được phay từng răng.
- Ren, vít me và giun, trong đó dạng ren được đảm bảo bằng bánh mài thay vì bằng đường chạy dao.
- Chuốt và dụng cụ cắt dài, trong đó độ thẳng và độ đồng nhất của biên dạng phải được duy trì trên toàn bộ chiều dài.
- Các góc cam, bán kính và trục khuỷu, các đường viền mà mài trụ trơn chỉ có thể gần đúng bằng phép nội suy nhiều trục.
- Các cuộn, bao gồm cả những loại yêu cầu biên dạng hình chóp, lõm hoặc CVC được tạo ra bằng cách mài theo từng điểm, vòng kín.
Một số nhà xây dựng giải quyết công việc này bằng các nền tảng chuyên dụng, chẳng hạn như mài hình trụ CNC có độ chính xác cao các hệ thống trong đó trục chỉnh sửa và độ phân giải điều khiển được chỉ định dựa trên dung sai biên dạng bộ phận thay vì được bù sau thực tế.
Khi một bộ phận cần một số tính năng nối đất trong một thiết lập, chẳng hạn như đường kính ngoài cộng với mặt vai hoặc trục cứng có cả bề mặt bên ngoài và bên trong, một máy kết hợp các hoạt động thường đánh bại hai máy đơn mục đích. Ít thiết lập hơn có nghĩa là ít thay đổi dữ liệu hơn và chỉ điều đó mới cải thiện tính nhất quán của hồ sơ.
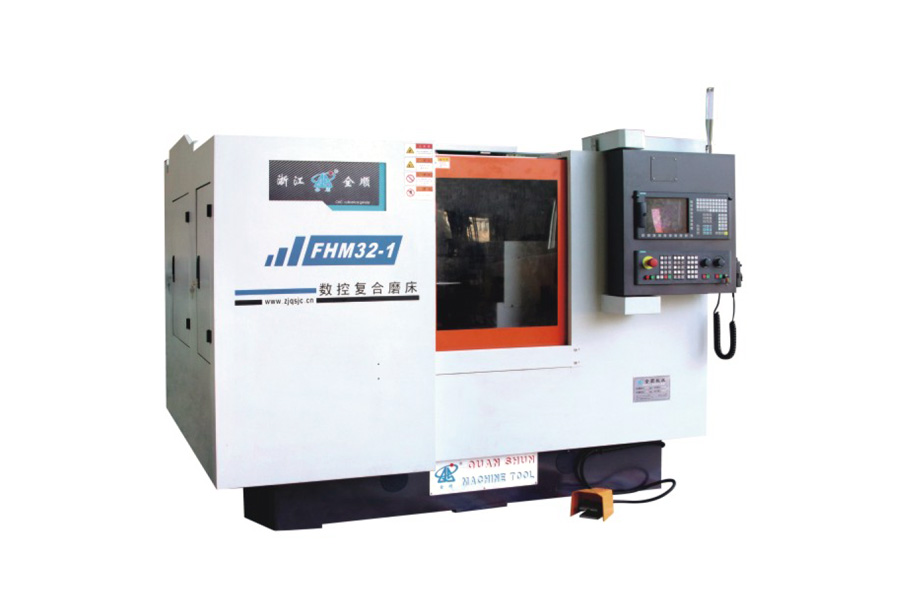 Máy mài hỗn hợp CNC Máy mài hỗn hợp CNC là giải pháp đa tác vụ tối ưu được thiết kế để gia công một thiết lập, có độ chính xác cao cho các phôi phức tạp. Được trang bị h... Xem sản phẩm →
Những điều cần xác minh trước khi mua máy mài khuôn
Người ta thường thấy khả năng mài khuôn được tuyên bố trong bảng thông số kỹ thuật không bao giờ thành hiện thực ở lưỡi cắt. Những điểm dưới đây là những điểm quyết định hiệu suất thực sự.
| Yêu cầu | Những gì cần xác nhận | Tại sao nó quan trọng |
|---|---|---|
| Dung sai hồ sơ | Cách xác định và đo lường con số, và nó được trích dẫn nóng hay lạnh | Độ chính xác của hồ sơ tuân theo độ chính xác của việc cắt vải, do đó cơ sở đo lường quyết định loại máy |
| Hệ thống thay đồ | Cuộn định hình hoặc điểm đơn CNC, cộng với độ phân giải trục quay | Đặt ra sự cân bằng giữa tính linh hoạt khi chuyển đổi và khả năng lặp lại cấu hình |
| Chất làm mát và lọc | Áp suất vòi phun, tốc độ dòng chảy, cấp lọc và vị trí vòi phun | Mức độ che phủ kém gây cháy và biến dạng các hình thức thu hẹp trước khi đạt đến bất kỳ giới hạn nào khác |
| Độ cứng kết cấu | Khả năng chịu lực bình thường ở chiều rộng và chiều sâu cắt tối đa của bánh xe | Độ cứng không đủ tạo ra độ côn và độ lệch biên dạng dọc theo phôi |
| Phương pháp kiểm tra | Đo trong quá trình, đo thủ công hoặc quy trình CMM ngoại tuyến | Xác định tốc độ phát hiện độ mòn của bánh xe trước khi nó chạm tới bộ phận |
| Thời gian chuyển đổi | Đã đến lúc trao đổi cuộn băng và thiết lập lại mốc thời gian | Trực tiếp giới hạn sản lượng có thể đạt được trong sản xuất hỗn hợp cao, khối lượng thấp |
Chi phí thực, công suất và rủi ro mua hàng
Số tiền mài giũa hình thức được chi vào hoạt động chứ không phải vào việc mua lại. Ba con số quyết định liệu quá trình này có tự trả tiền hay không:
- Tuổi thọ của cuộn băng hoặc dụng cụ kim cương và thời gian thay thế.
- Độ sâu mài trên mỗi chu kỳ, xác định lượng bánh xe được tiêu thụ trong một lần sản xuất.
- Tỷ lệ giữa thời gian mài và thời gian mài, quyết định liệu chu trình đã nêu có đạt được hay không.
Sai lầm mua hàng phổ biến nhất là mua một chiếc máy có khả năng chính xác lý tưởng trong khi chỉ định gói chất làm mát và bộ lọc ở mức thấp nhất có thể chấp nhận được. Máy đó sẽ cắt một biên dạng chính xác trong quá trình thử nghiệm nghiệm thu, sau đó trôi đi khi quá trình sản xuất bắt đầu và khoảng thời gian thay băng được rút ngắn lại. Rủi ro thứ hai là đánh giá thấp sự thay đổi. Nếu việc đổi cuộn băng và lập lại dữ liệu mất nửa ca, một cửa hàng thay đổi hồ sơ hai lần một tuần sẽ gặp khó khăn trong việc thu hồi vốn đầu tư, cho dù máy có chính xác trên giấy tờ hay không.
Việc mài khuôn đạt được vị trí của nó trong các điều kiện cụ thể: biên dạng phải đến từ bánh xe, lô đủ lớn để khấu hao dụng cụ, hệ thống lọc và làm mát có thể hỗ trợ hồ quang tiếp xúc rộng, và quy trình mài và kiểm tra có thể theo kịp quá trình sản xuất. Khi cả bốn đều giữ nguyên, quy trình sẽ tái tạo các đường viền phức tạp theo chu kỳ ngắn hơn khả năng nội suy đa trục. Khi thiếu một trong số chúng, một máy mài hình trụ thông thường có gia công CNC thường là thông số kỹ thuật trung thực hơn và nói sớm sẽ rẻ hơn so với việc phát hiện ra nó trong lô sản xuất đầu tiên.


